Caractéristiques de produit:
APPLITEC Groupe de produits TOP-LINE, Swiss Made
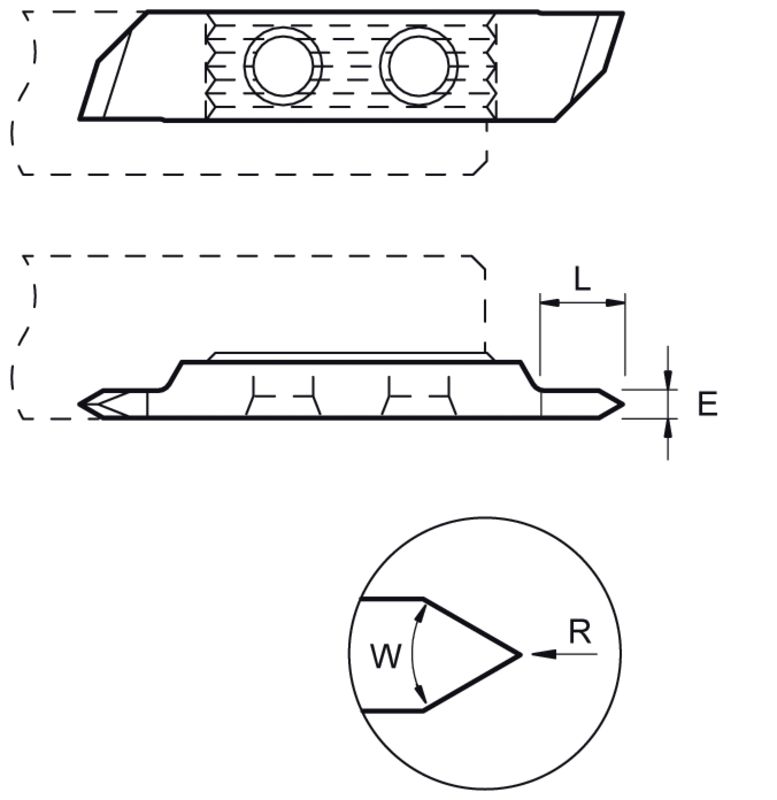
Plaquette de filetage L à profile partiel type 756
Nuances :
TiAlN
Pour l'usinage moyen
µK20 + revêtement PVD
Nuance polyvalente optimale, idéale pour l'acier, l'acier inoxydable et les alliages de titane. Excellente résistance à la chaleur.
TiAlX
Pour l'usinage de précision
µK20 + revêtement PVD
Nuance très résistante à l'usure et aux hautes températures. Recommandée pour les matériaux suivants : acier inoxydable 304, 316L, 317L, 904, Phynox, aciers alliés contenant du chrome-nickel, du vanadium, du molybdène, etc.
TiN
Pour l'usinage moyen
µK20 + revêtement PVD
Nuance adaptée à l'usinage des matériaux tendres ayant tendance à former des arêtes rapportées. Très faible coefficient de frottement. Ne convient pas à l'usinage du titane.
ST
Pour l'usinage moyen
µK20 + revêtement PVD
Nuance résistante à l'usure et aux hautes températures. Recommandé pour les matériaux suivants : acier inoxydable, titane allié, alliages de nickel, chrome, cobalt, matériaux d'une dureté supérieure à 50 HRC.
N
Non revêtu
Convient aux coupes interrompues et aux conditions d'usinage difficiles.
KCR
Pour l'usinage moyen
µK10 - µK20 + revêtement PVD
Nuance spécifique pour les métaux non ferreux tels que le cuivre, le laiton, le laiton sans plomb, le bronze et le maillechort. Réduit l'adhérence. Alternative aux revêtements DLC dans certaines applications.
KCRF
Pour l'usinage de précision
µK10 - µK20 + revêtement PVD
Nuance spécifique pour les métaux non ferreux tels que le cuivre, le laiton, le laiton sans plomb, le bronze et le maillechort. Réduit l'adhérence. Alternative aux revêtements DLC pour certaines applications
KST
Pour l'usinage moyen
µK10 - µK20 + revêtement PVD
Nuance résistante à l'usure et très ténacité. Recommandée pour les matériaux suivants : acier inoxydable, titane allié, alliages de nickel, chrome-cobalt, matériaux d'une dureté supérieure à 50 HRC
KN
Non revêtu
Nuance à grain fin résistante à l'usure, non revêtue, alliant une excellente résistance à l'usure et une bonne ténacité. Recommandée pour l'usinage de matériaux ne nécessitant pas de revêtement, comme le titane pur.
HTA
Pour l'usinage moyen
µK10 + revêtement PVD
Nuance très résistante à l'usure. Pour l'usinage de précision de l'acier, de l'acier inoxydable et des alliages de titane dans de bonnes conditions d'usinage.
HTAX
Pour l'usinage de précision
µK10 + revêtement PVD
Nuance très résistante à l'usure et aux hautes températures, pour l'usinage de précision de petites pièces à faibles avances. Recommandé pour les matériaux suivants : Inox 304, 316L, 317L, 904, Phynox
HCR-TF
µK10 + revêtement PVD
Nuance spécifique pour l'usinage de très haute précision des métaux non ferreux tels que le cuivre, le laiton, le laiton sans plomb, le bronze et le maillechort. Réduit l'adhérence. Alternative aux revêtements DLC dans certaines applications.
HTiN
Pour l'usinage moyen
µK10 + revêtement PVD
Nuance pour l'usinage de précision des matériaux tendres ayant tendance à former des arêtes rapportées. Coefficient de frottement très faible. Ne convient pas à l'usinage du titane.
HAC
Pour l'usinage moyen
µK10 + revêtement PVD
Nuance pour les métaux non ferreux. Coefficient de frottement très faible. Premier choix pour l'aluminium jusqu'à 5 % de Si, le cuivre et le titane faiblement allié.
HN
Non revêtu
Nuance à grain fin résistante à l'usure. Recommandée pour l'usinage du titane faiblement allié. Ne convient pas aux coupes interrompues.